Le bain d’acide pour décapage fait partie des procédés les plus utilisés pour nettoyer, désoxyder et préparer des surfaces métalliques avant une étape de protection, de soudage, de peinture ou de passivation. Bien maîtrisé, il permet d’obtenir une surface régulière, débarrassée de la rouille, de la calamine et de nombreux oxydes. Mal choisi ou mal suivi, il peut au contraire attaquer le métal, dégrader la sécurité de l’atelier et générer des effluents difficiles à traiter.
Le sujet demande donc une approche précise, à la fois technique et pratique. Type d’acide, nature du métal, concentration, durée d’immersion, neutralisation, analyse du bain et gestion des eaux de rinçage, chaque paramètre compte.
Qu’est-ce qu’un bain d’acide pour décapage
Un bain d’acide pour décapage est une solution chimique dans laquelle une pièce est immergée afin d’éliminer des couches indésirables présentes à sa surface. Selon les cas, il s’agit de rouille, de calamine, d’oxydes liés au chauffage ou au soudage, de bleuissements, de contaminations métalliques ou de résidus avant finition.
Le principe est simple dans son idée générale, mais exigeant dans son exécution. L’acide réagit avec les composés de surface et les dissout ou les décolle sans que la base métallique ne soit trop attaquée. DPM SAS rappelle par exemple que le décapage acide permet la dissolution complète des traces de corrosion, notamment la calamine et la rouille, et qu’un bain à base d’acide chlorhydrique peut laisser une surface lisse, prête à être huilée ou neutralisée en milieu alcalin selon l’usage final.
Dans l’industrie inox, le bain ne sert pas uniquement à décaper. Certains produits combinent aussi décapage et passivation. C’est le cas de solutions commercialisées pour l’acier inoxydable, comme le BAL-1000 de Core Industrial, présenté comme un liquide décapant bain inox utilisé pour le décapage et la passivation d’objets en acier, avec un prix affiché de 183,65 € HT soit 220,38 € TTC.
Dans quels cas utiliser un bain d’acide pour décapage
Le recours à un bain d’acide pour décapage se justifie quand un traitement manuel serait trop lent, irrégulier ou inadapté à la géométrie de la pièce. L’immersion permet de traiter des surfaces complexes, des zones creuses, des assemblages et des séries entières avec une bonne homogénéité.
- Décapage de pièces rouillées avant remise en peinture ou huilage
- Suppression de la calamine après traitement thermique
- Nettoyage des zones affectées par le soudage sur inox
- Décontamination de constructions mécano-soudées
- Préparation avant passivation, peinture ou thermolaquage
- Traitement de petites séries en paniers ou de profilés en atelier
Dans des ateliers spécialisés, le procédé va bien au-delà du simple bac d’atelier. Decap’Soft décrit par exemple une zone d’immersion composée de 6 cuves de trempage avec différentes formulations, ainsi que 5 bacs de traitements capables d’accueillir des petites pièces, des profilés et des structures standards. Le site mentionne aussi deux bacs grand format pour le bois, dont un de 4,30 m x 1,40 m et un autre de 4,40 m x 2,50 m.
Le principe d’action du bain sur la rouille, la calamine et les oxydes
La rouille, la calamine et les oxydes ne réagissent pas tous de la même manière, mais le mécanisme reste proche. Le bain attaque prioritairement la couche oxydée et la transforme en composés solubles ou faciles à éliminer au rinçage. Sur acier carbone, un bain chlorhydrique est souvent retenu pour dissoudre les oxydes de corrosion. Sur inox, on travaille plus souvent avec des formulations nitriques et fluorhydriques destinées à éliminer les oxydes thermiques et les contaminations après soudage.
Dans le cas des revêtements organiques, le décapage chimique peut aussi reposer sur d’autres familles de produits, à base de solvants, de soude caustique ou d’acides. Cryoblaster rappelle que le décapant chimique agit en cassant la chaîne de molécules des composés organiques, avec un temps d’action souvent compris entre 30 minutes et 1 heure, voire davantage selon la formulation.
Quel métal peut être traité avec un bain d’acide pour décapage
Le métal compatible dépend entièrement de la chimie du bain. Il n’existe pas un bain universel valable pour tous les alliages.
Les cas les plus fréquents sont les suivants :
- Acier carbone, pour enlever rouille et calamine
- Acier inoxydable, pour retirer bleuissements de soudure, oxydes thermiques et contaminants ferreux
- Aluminium, avec formulations spécifiques et très contrôlées
- Pièces mixtes ou sensibles, avec bains moins agressifs ou procédés alternatifs
Des équipements professionnels existent pour des applications ciblées. ThermoPoudre propose par exemple un réservoir de décapage chimique pour jantes acier et aluminium, fabriqué en inox 304 résistant aux acides, équipé notamment de chauffages céramiques de 9 kW, d’un mixeur, d’un panier et d’une boîte de contrôle IP66. Le tarif annoncé est de 8 000 € HT, ce qui donne un ordre d’idée du niveau d’investissement sur des postes spécialisés.
Comment choisir un bain d’acide pour décapage adapté
Le bon choix dépend de quatre critères principaux, le métal, la nature des dépôts à éliminer, la cadence de traitement et les contraintes de sécurité ou d’environnement. Une pièce oxydée en acier doux ne demande pas la même chimie qu’un assemblage inox soudé ou qu’une jante en aluminium.
| Besoin | Type de bain ou produit | Usage courant | Point de vigilance |
|---|---|---|---|
| Rouille et calamine sur acier | Bain acide chlorhydrique | Dissolution des oxydes | Risque d’attaque du métal si sur-immersion |
| Oxydes thermiques sur inox | Bain fluo-nitrique | Décapage après soudage, décontamination | Manipulation très encadrée |
| Maintien ou renforcement d’un bain inox | Concentré de réactivation | Correction des concentrations | Nécessite une analyse du bain |
| Pièces sensibles ou revêtements à préserver | Bains solvantés peu agressifs | Décapage doux | Efficacité variable selon les couches |
| Peintures techniques | Bains basiques haute performance | Immersion de pièces spécifiques | Compatibilité matériau à vérifier |
Choisir un bain selon le métal à traiter
Le point de départ reste la compatibilité chimique. Pour l’inox, le marché propose des bains spécialement formulés pour le trempage. Chez Dimatex Soudage, le catalogue dédié au décapage bain comporte 8 produits, dont des bains prêts à l’emploi, des concentrés et des solutions de décontamination comme TOP ACID STANDARD, à base d’acide fluorhydrique et d’acide nitrique.
Chez Core Industrial, on trouve un bain de décapage pour immersion destiné aux objets en acier inoxydable, ainsi que de l’eau déminéralisée 20 L affichée à 23,15 € HT, utile en combinaison avec un concentré pour bain. La présence de cette référence montre un point souvent sous-estimé, la qualité de l’eau employée dans la préparation du bain influence sa stabilité et la répétabilité des résultats.
Pour des pièces sensibles, certains prestataires privilégient des bains moins agressifs. Decap’Soft exploite par exemple une gamme de bains solvantés destinée aux pièces délicates et permettant de conserver certains traitements de surface comme la galvanisation.
Acide chlorhydrique, nitrique ou fluorhydrique, quelles différences
L’acide chlorhydrique est couramment associé au décapage de l’acier pour dissoudre rouille et calamine. Il est efficace sur les oxydes, avec une action rapide, mais il exige un bon contrôle du temps d’immersion pour éviter une attaque excessive du métal de base.
L’acide nitrique est fréquemment utilisé sur inox, notamment dans des formulations de passivation ou de décapage. Il participe à l’élimination de certaines contaminations et au rétablissement d’un bon état de surface après fabrication.
L’acide fluorhydrique est redoutablement efficace pour traiter certains oxydes tenaces sur inox, souvent en combinaison avec le nitrique. Il figure dans plusieurs solutions professionnelles fluo-nitriques, mais c’est aussi l’un des acides les plus dangereux à manipuler. Son usage demande une maîtrise stricte, des procédures d’urgence et un cadre industriel adapté.
Le choix entre ces acides ne doit jamais se faire par simple habitude. Il repose sur des données techniques, des fiches de sécurité et, dans bien des cas, sur des essais préalables.
Différence entre bain prêt à l’emploi et concentré
Un bain prêt à l’emploi permet une mise en service plus rapide et limite les erreurs de préparation. C’est une solution pratique pour des besoins réguliers et bien définis. Dimatex référence par exemple le PSB PE comme bain décapant prêt à l’emploi pour le nettoyage, la décontamination et le décapage uniforme de constructions mécano-soudées en inox par trempage.
Le concentré offre davantage de souplesse. Il peut servir à préparer un bain neuf ou à renforcer un bain existant. Core Industrial présente ainsi le BAL-1000 comme un liquide utilisé pour remplir ou renforcer un bain de décapage. Des versions personnalisées existent aussi, comme le BAL-4000, indiqué comme entièrement personnalisable et proposé sur devis selon la nature des pièces et les critères demandés.
Le concentré devient particulièrement utile lorsque l’atelier suit ses bains dans le temps et ajuste les concentrations à partir d’analyses.
Les étapes d’un décapage par immersion
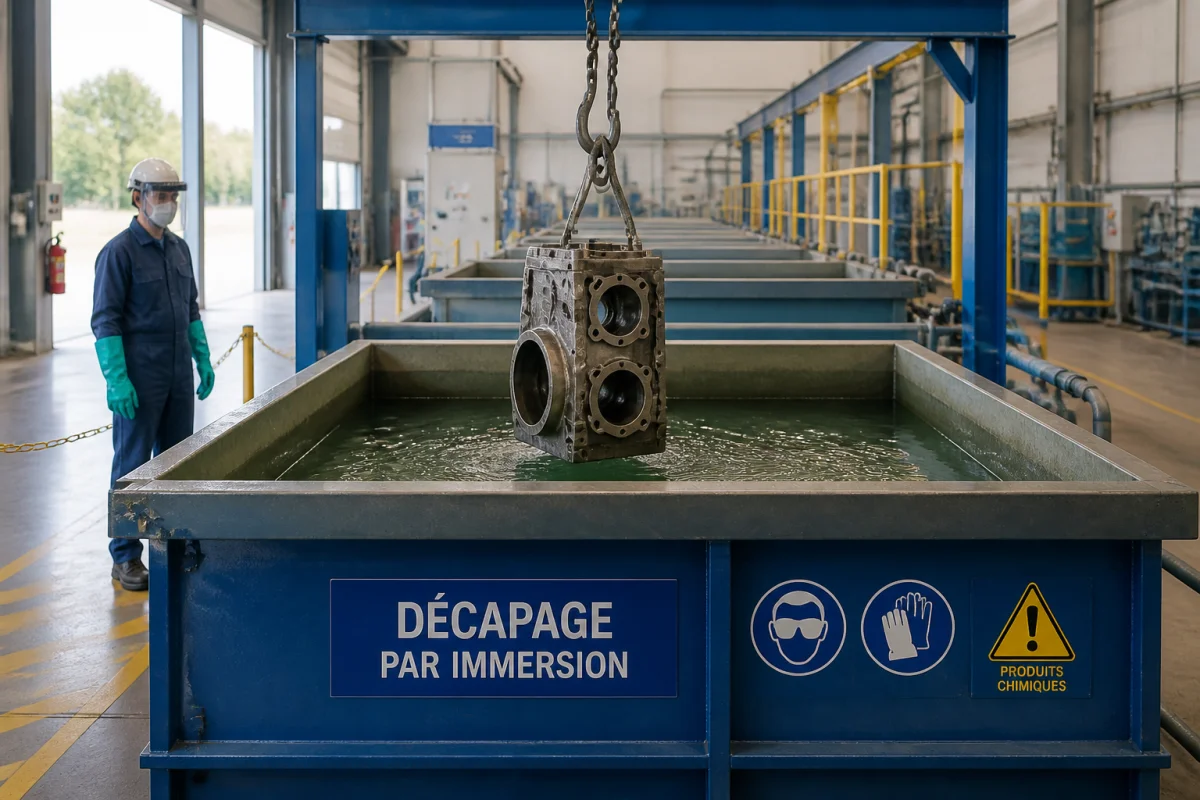
Un décapage par immersion réussi suit une séquence logique. Sauter une étape augmente le risque de résultat irrégulier, de pollution du bain ou de corrosion secondaire après traitement.
- Tri des pièces et vérification de la compatibilité matière
- Dégraissage si présence d’huiles, cires ou contaminants organiques
- Immersion dans le bain de décapage
- Contrôle du temps d’action
- Sortie et égouttage
- Rinçage soigneux
- Neutralisation si nécessaire
- Séchage et protection temporaire ou traitement suivant
Faut-il dégraisser avant un décapage par bain
Oui, dans la plupart des cas. Un film gras empêche le bain d’agir de manière uniforme. Le résultat devient irrégulier, avec des zones mal traitées et une contamination plus rapide de la cuve. Le dégraissage est presque systématique sur des pièces issues d’usinage, de maintenance ou de soudage.
Cette étape améliore aussi la durée de vie du bain. Un bain acide pollué par des huiles, des résines ou des produits de coupe perd plus vite en efficacité et devient plus difficile à suivre analytiquement.
Combien de temps faut-il laisser une pièce dans le bain
Il n’existe pas de durée unique. Le temps dépend du métal, de la concentration, de la température, de l’épaisseur des dépôts et de l’état de surface recherché. Sur certains décapages chimiques, Cryoblaster indique un temps d’attente de 30 minutes à 1 heure avant nettoyage, mais ce repère concerne surtout des formulations destinées à ramollir ou dissoudre des revêtements.
Pour un bain d’acide pour décapage de métaux, la bonne pratique consiste à raisonner en fenêtre de temps validée par essai, puis à contrôler visuellement les pièces au lieu de prolonger l’immersion par sécurité. Une sur-immersion peut creuser la surface, modifier les tolérances ou altérer les zones les plus fines.
En environnement industriel, la température est parfois utilisée pour accélérer l’action. Arcane Direct commercialise par exemple un décapant puissant bain sans chlore en immersion à chaud destiné aux professionnels, annoncé avec livraison sous 3 à 5 jours ouvrés, fabrication en France et 95 % des articles en stock.
Comment neutraliser une pièce après décapage
Après rinçage, certaines pièces doivent être neutralisées afin de stopper toute acidité résiduelle. DPM SAS indique qu’une pièce décapée peut être ensuite huilée ou neutralisée en milieu alcalin selon l’usage souhaité. Cette neutralisation est particulièrement utile quand la pièce présente des recoins, des soudures, des tubes ou des volumes où des traces de bain pourraient rester piégées.
La séquence classique est la suivante :
- Premier rinçage abondant à l’eau
- Passage dans une solution de neutralisation alcaline si le procédé l’exige
- Second rinçage, idéalement à l’eau propre ou déminéralisée selon le niveau de finition attendu
- Séchage rapide pour éviter les reprises d’oxydation
Les risques liés à un bain d’acide pour décapage
Le sujet sécurité ne se limite pas au contact direct avec l’acide. Il faut aussi prendre en compte les vapeurs, les projections, les réactions avec d’autres produits, les brûlures chimiques, les incompatibilités de matériaux, les risques liés au plomb dans certains décapages de peinture et la gestion des effluents.
L’évolution du secteur montre une vraie pression sur ces enjeux. Decap’Soft indique qu’en 2023, l’entreprise a presque totalement abandonné le chlorure de méthylène, à hauteur de -70 % dans ses bains de décapage, afin de réduire les contraintes RSE, les impacts environnementaux et l’exposition des opérateurs. L’usage reste occasionnel dans certains cas particuliers, notamment pour certaines peintures au plomb très dures.
Les équipements de protection à prévoir
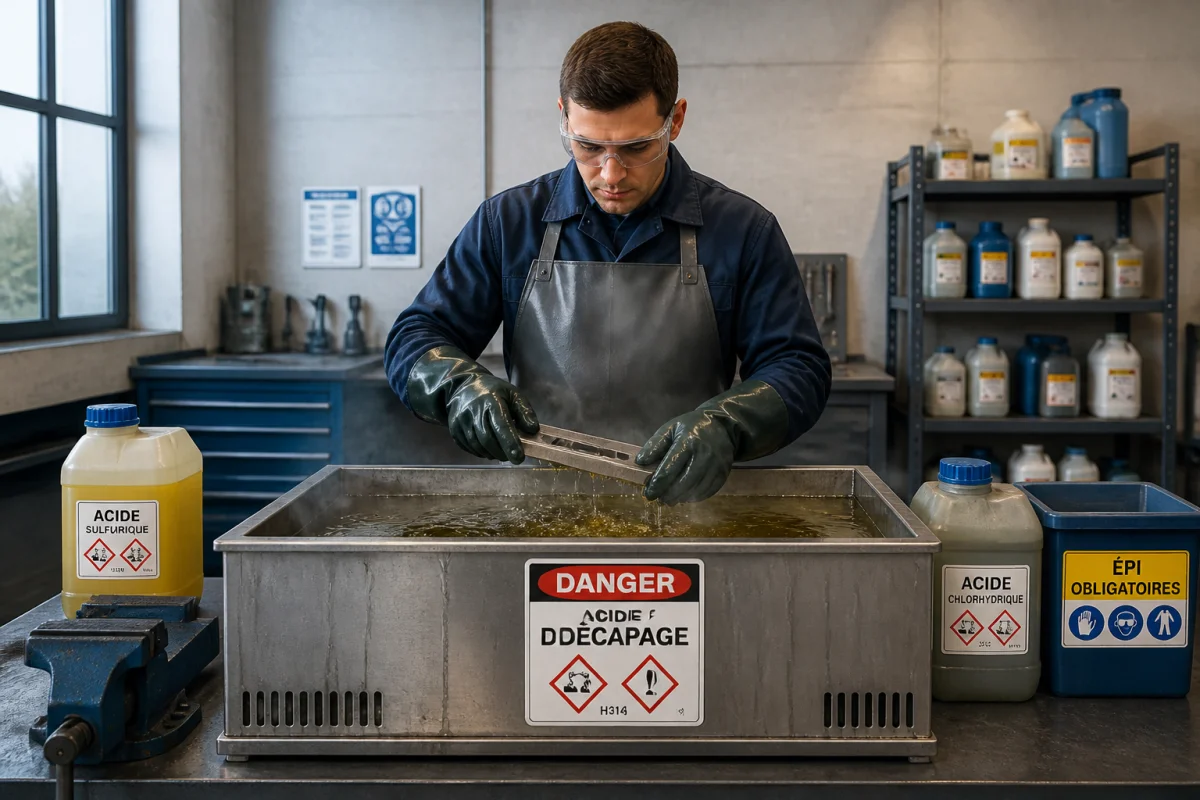
Les EPI doivent être adaptés à la chimie réellement utilisée et aux fiches de données de sécurité. Le minimum courant comprend :
- Gants résistants aux produits chimiques compatibles avec l’acide concerné
- Lunettes étanches ou écran facial
- Tablier ou combinaison de protection chimique
- Chaussures de sécurité résistantes aux projections
- Protection respiratoire si l’évaluation du risque le justifie
Avec des formulations fluorhydriques ou nitriques, le niveau d’exigence monte nettement. Le protocole d’urgence, le matériel de rinçage et la formation du personnel deviennent des éléments centraux du poste de travail.
Les règles de ventilation et de manipulation
La ventilation doit capter les émanations au plus près de la cuve. Une salle d’immersion mal ventilée concentre rapidement des vapeurs corrosives dangereuses pour les opérateurs et pour les équipements du bâtiment.
Les installations professionnelles montrent le niveau de précaution attendu. Decap’Soft mentionne une salle d’immersion sécurisée par une rétention de 10 000 litres, conforme à la législation en vigueur et à l’autorisation préfectorale attribuée par la DREAL. Ce type d’information rappelle qu’un poste de décapage ne se résume pas à un bac rempli de produit. Il s’agit d’un ensemble intégrant rétention, ventilation, procédures, stockage et traçabilité.
Pour les peintures au plomb, la réglementation recommande par précaution l’usage de décapants liquides ou gélifiés afin d’éviter les procédés susceptibles de répandre du plomb dans l’air.
Pourquoi analyser régulièrement son bain de décapage
Un bain d’acide pour décapage évolue en permanence. Les acides se consomment, des sels métalliques s’accumulent, des contaminants organiques arrivent avec les pièces, l’eau de rinçage modifie parfois les concentrations. Sans analyse, l’atelier travaille à l’aveugle.
Le suivi analytique permet de :
- Maintenir une efficacité constante
- Réduire la surconsommation de produit
- Éviter des non-conformités de surface
- Allonger la durée de vie du bain
- Décider du bon moment pour réactiver ou renouveler
Pickling Systems propose un service de suivi de bain avec analyse semestrielle de la composition, précisément pour réactiver le bain si nécessaire et optimiser la consommation de produit.
Comment réactiver un bain quand son efficacité baisse
La réactivation consiste à corriger la composition du bain au lieu de le remplacer immédiatement. Dans le domaine de l’inox, Pickling Systems commercialise le PSB CONCENTRE, conçu pour la réactivation manuelle ou automatique des bains de décapage fluo-nitriques.
Le principe annoncé est clair :
- Ajouter le produit lorsque les concentrations d’acides baissent
- Ou quand l’efficacité du bain diminue
- Déterminer la quantité à rajouter à partir des concentrations de référence et du rapport d’analyse
- Effectuer ensuite une nouvelle analyse pour vérifier la conformité
Le conditionnement cité, en conteneur de 1200 kg, montre que cette logique concerne surtout les installations industrielles ou semi-industrielles ayant un vrai volume de traitement.
Quand faut-il renouveler le bain de décapage
Le renouvellement devient nécessaire quand le bain n’est plus économiquement ou techniquement récupérable. Plusieurs signaux l’indiquent :
- Baisse persistante d’efficacité malgré correction des concentrations
- Charge en sels métalliques trop élevée
- Contamination organique importante
- Allongement excessif des temps de traitement
- Résultats de surface irréguliers ou incompatibles avec le cahier des charges
Le bon arbitrage ne se fait pas uniquement au ressenti. Il repose sur le couple analyse du bain + coût réel de traitement. Un bain théoriquement encore actif peut devenir contre-productif s’il rallonge trop les temps d’immersion ou génère des retouches.
Que faire des eaux de rinçage après traitement
Les eaux de rinçage issues d’un décapage acide ne doivent jamais être considérées comme de simples eaux usées. Elles peuvent contenir de l’acidité résiduelle, des métaux dissous, des sels et des contaminants provenant des pièces traitées.
La gestion correcte passe généralement par :
- La séparation des effluents selon leur nature
- La neutralisation du pH dans une filière adaptée
- La décantation ou le traitement physico-chimique si des métaux sont présents
- La traçabilité des rejets et boues générées
- Le recours à un prestataire agréé lorsque l’installation ne traite pas en interne
Sur des lignes structurées, le dimensionnement des rétentions et l’organisation des flux font partie du dispositif global. Le fait qu’un atelier comme Decap’Soft communique sur une rétention de 10 000 litres montre bien que la question des liquides ne se limite pas au bain actif, mais concerne aussi la sécurité du site et la maîtrise des rejets.
Dans certains métiers, le coût global du procédé intègre aussi la logistique, la manutention et le traitement annexe. Pour le décapage par bain chimique de volets bois, Les Artisans Décapeurs annoncent à titre indicatif 50 € HT par m², soit 55 € TTC avec TVA à 10 %, ainsi qu’un prix de 150 € HT pour l’enlèvement et la livraison en Nouvelle-Aquitaine. Même si cet exemple concerne le bois et non un bain acide métallique, il rappelle une réalité utile, le prix d’un décapage ne dépend jamais uniquement du produit chimique.
Un atelier qui travaille proprement raisonne donc en coût complet, avec le bain, l’eau, l’énergie, l’analyse, la sécurité, la manutention et les effluents. C’est à cette échelle qu’un bain d’acide pour décapage devient performant, durable et réellement maîtrisé.